sábado, 27 de junho de 2015

Educação profissional e oportunidade em Carajás e Canaã dos Carajas

OPERADOR DE EQUIPAMENTOS
Como formar trabalhadores na região do Projeto Carajás.


A proposta de ensino profissional da EXCLUSIVA CONSULTORIA além de pioneiro na região (estamos nisso desde  2000), é herança direta do serviço secular do CIPMOI – Curso Intensivo de Preparação de Mao de Obra Industrial, que funciona na Escola de Engenharia da UFMG há mais de 50 anos. Fui formado na pratica lá, há muitas décadas. Juntei tudo com minhas viagens, especialmente uma visita a uma escola em Recife – onde aprendi o que é educação popular e finalmente meus estudos na Faculdade de Educação e larga vivencia com trabalhadores, tanto em sindicatos, quanto  por curiosidade e relativa visão social.

Vivemos numa sociedade que não educa. Apenas informa. Repetindo o professor Douglas Belchior, lider da UNEAFRO, o estado brasileiro fez sua opção: não educa e quando tenta, faz da pior forma, aparelha para servir a este estado caduco. A base da população sofre com uma meia educação.

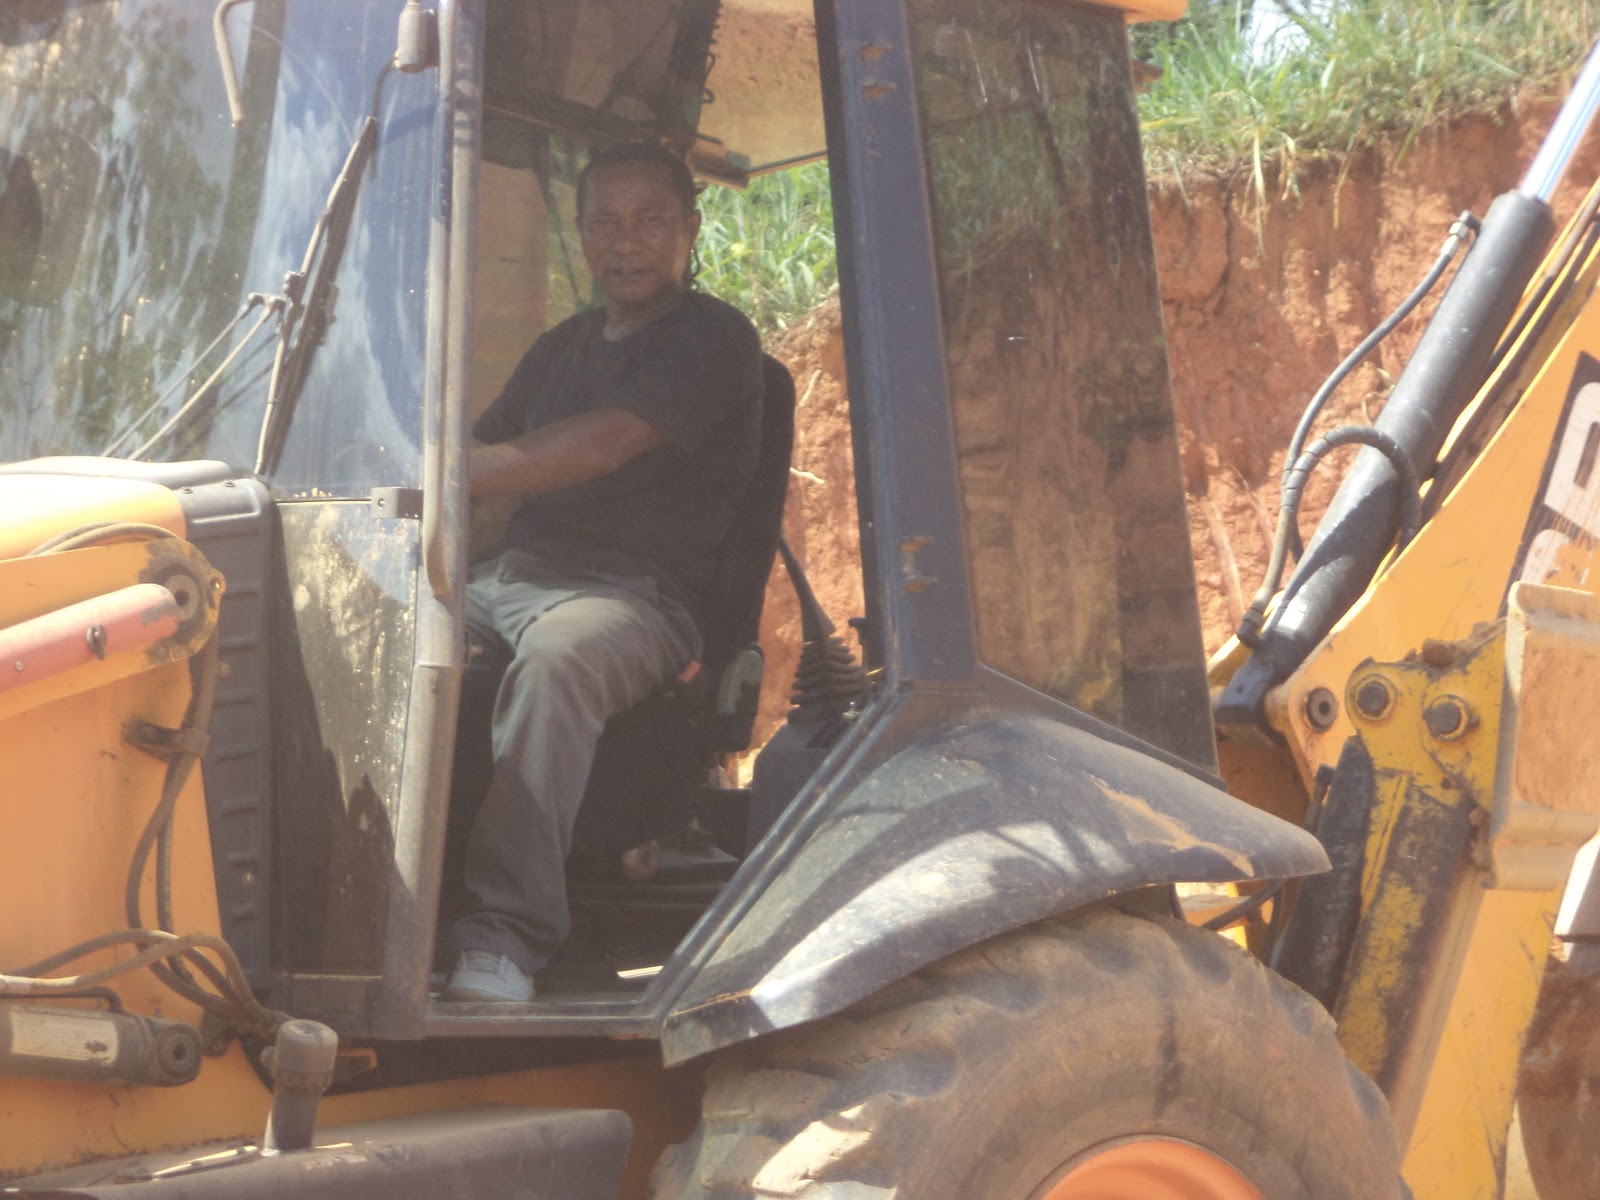
Valdery Gomes da Silva, realizando seu treinamento pratico em retroescavadeira
Hoje podemos ver todos os centros de treinamento patrocinados pelo estado, os melhores, repletos de cidadãos de classe media e brancos – numa preferencia por profissionais do o futuro, sempre alijando os negros ou pardos.

Não temos educação de base ou qualidade no Brasil, infelizmente.
Nosso treinamento busca esta reinserção. Trabalhadores que não tem chance no Senai ou escolas profissionalizantes, que procuram uma educação profissional considerada tardia ou ainda empresas que precisam ou buscam zerar sprint social.

Este aluno das fotos esta trocando de profissão. Foi pedreiro até agora. Esta mudando  por conta e risco, pagando tudo do seu salario. É o que nos  motiva a ter um aluno por vez, independe do custo. Mudança de vida, é isto que nos move.

sábado, 23 de maio de 2015

A soldagem por eletrodo revestido é curso de entrada no mercado de trabalho.

Soldagem:Eletrodo Revestido


Este método de soldagem é campeão de acessos aqui em Carajás. Já formamos mais de 3 mil soldadores na região e todos seguiram em frente na profissão. Tido como curso de entrada no mercado de trabalho como Mecânico Montador, Mecânico Diesel, Caldeireiro, não apresenta dificuldade de acesso nas empresas. Oferecemos o curso e o estagio como parte pratico integrante.

Soldagem: Fundamentos do Processo
O processo de soldagem por arco elétrico com eletrodo revestido consiste, basicamente, na abertura e manutenção de um arco elétrico entre o eletrodo revestido e a peça a ser soldada.
Estagio pratico com nosso aluno em oficinas parceiras, no caso a Usinorte em Parauapebas/Pa.
O arco funde simultaneamente o eletrodo e a peça. O metal fundido do eletrodo é transferido para a peça, formando uma poça fundida que é protegida da atmosfera (O2 e N2) pelos gases de combustão do revestimento.

O metal depositado e as gotas do metal fundido que são ejetadas, recebem uma proteção adicional através do banho de escória, que é formada pela queima de alguns componentes do revestimento.
Influência da Atmosfera na Poça de Fusão
A menos que se solde em uma câmara de vácuo, o que é impensável devido ao custo, todos os processos de soldagem por arco elétrico precisam de algum tipo de proteção para evitar contaminações da atmosfera.

No caso do processo de soldagem aqui estudado, será o revestimento dos eletrodos que, entre outras coisas, produzirá uma proteção gasosa através de sua queima. Antes do estudo propriamente dos revestimentos e suas funções, são apresentados os inconvenientes da soldagem com arames sem revestimento (e sem proteção gasosa).

Um eletrodo sem revestimento e sem nenhum outro tipo de proteção, após sua fusão perde parte de seus elementos e deposita um metal nitretado e oxidado, cujo valor das propriedades mecânicas serão relativamente inferiores as das chapas de aço doce.

Estes dois elementos químicos (Nitrogênio e Oxigênio), são os principais para influenciar a deterioração das propriedades, e são detalhados a seguir:
Oxigênio
É provado que, durante a fusão de um eletrodo sem revestimento, a maior parte do Carbono e do Manganês contidos no aço do eletrodo, são queimados durante a operação de soldagem, o que naturalmente irá influenciar as propriedades mecânicas do metal depositado, já que as propriedades de um aço dependem basicamente, do seu teor de Carbono e Manganês.
O Carbono transforma-se em óxido de Carbono (CO), e em dióxido de Carbono (CO2), enquanto o Manganês, transforma-se em óxido de Manganês (Mn3O4).
O Silício, extremamente ávido pelo Oxigênio, queima-se igualmente, dando origem a uma escória de sílica (SiO2).
Numerosos ensaios permitem concluir que a fusão de um eletrodo sem revestimento e sem a adição de nenhum outro tipo de proteção, provoca uma forte oxidação do Carbono, Manganês e Silício
Outras reações químicas são menos importantes. Os teores de Enxofre (S) e de Fósforo (P), variam pouco.
É importante salientar que, os fenômenos de oxidação dependem basicamente das condições operatórias e do comprimento do arco. Um arco longo (tensão elevada) conduzirá a reações de oxidação mais importantes do que um arco curto. Além disto, as características da fonte de alimentação elétrica (corrente contínua ou alternada), desde que forneçam condições para um arco estável, não terão grande influência sobre estes fenômenos. Aqui vale a pena destacar que não é possível soldar com eletrodo sem revestimento em corrente alternada com as fontes de soldagem convencionais, a menos que se recorra a uma ionização artificial, através de uma faísca piloto.
Além destas reações químicas, o Oxigênio do ar pode ter uma ação direta sobre o Ferro. Ele pode, durante a sua transferência para o metal de base e ao nível do banho de fusão, formar sobre as gotas uma película de óxidos.
Este óxido formado tem a solubilidade muito baixa (0,05%) no metal. As partículas de óxido serão postas em evidência em metalografia, devido a precipitarem entre os cristais sobre a forma de FeO quando o grão é saturado de óxido. O Oxigênio dissolvido no aço sob a forma de óxido, é muito difícil de dosar pelos métodos de análise tradicionais.
Nitrogênio
Embora nas operações normais o Nitrogênio não tenha grande afinidade com o Ferro, nas altas temperaturas do arco elétrico há a possibilidade de formação de nitrato de Ferro.

Mesmo que, a quantidade deste nitrato formado seja normalmente muito pequena, ele tem graves consequências porque tornará a solda frágil, diminuindo a resiliência do metal depositado.
O Nitrogênio combinado, é difícil de identificar principalmente porque não aparece sobre a forma de nitrato, e sim sob a falsa aparência de perlita não identificavel ao microscópio. Diversos trabalhos mostram que a presença destes nitratos aumenta substancialmente a dureza, aumenta em menor quantidade a resistência à tração, mas diminui rapidamente o alongamento a ruptura e a estricção, a resistência à fadiga e a resiliência. Em suma, quando o teor de Nitrogênio ultrapassa o valor de 0,03% há uma diminuição nos valores das propriedades mecânicas.


sábado, 4 de abril de 2015

Soldagem de pino e suas aplicações específicas

Soldagem de Pinos
Prof. Luiz Gimenes Jr. Prof. Marcos Antonio Tremonti


INTRODUÇAO

 A Soldagem de pinos em inglês é designado por stud welding, trata-se de um processo de soldagem a arco elétrico que une pinos ou peças semelhantes por aquecimento e fusão do Metal Base e parte da ponta do pino, seguido de imediata pressão, para melhor união e solidificação.


Energia elétrica e força são transmitidas através de um porta-pinos num dispositivo de elevação, e protegidos por uma cerâmica, que tem como função a proteção contra os respingos, contaminação atmosférica, e conter o metal líquido, ver figura abaixo: Figura 01 - Dispositivo de elevação e posicionador
O arco elétrico é obtido através da operação de toque e retração de pino. Depois de um determinado tempo, onde o pino é submerso no banho de fusão. O anel de cerâmica concentra o arco voltaico, protege contra a atmosfera e limita o banho de fusão.

Durante a Soldagem, o anel de cerâmica e o pino são colocados manualmente no equipamento apropriado conhecido como pistola para Stud e o processo de solda é executado pelos comandos existentes.

O tempo de operação é da ordem dos milisegundos, é relativamente curto se comparado com os processos a arco convencionais, devido o ciclo de trabalho ser muito curto, temos uma ZTA ( Zona Termicamente Afetada ) muito estreita.

Solda-se em ciclos de 10 pinos/min. Sistemas automáticos soldam até 20 pinos/min, a Figura SW 02 ilustra a seqüência de soldagem.

Figura 02 Seqüência de soldagem
 (1) O gatilho da pistola de soldagem faz com que o pino encoste na peça a soldar, promovendo o curto circuito.

(2) Imediatamente ocorre o arco elétrico, fundido o parte do pino e a face do metal base.

(3) Aplica-se pressão ao pino para promover a solidificação.

(4) Retira-se o porta pino ( pistola ), e a cerâmica.


EQUIPAMENTOS
A Pistola de soldagem tem por finalidade segurar e movimentar o pino; contem um gatilho que libera a corrente de Soldagem, a qual é transmitida para a ponta do pino, que é uma espécie de encaixe, este encaixes podem ter diferentes geometria e espessuras, compatíveis com o pino a fixar, a pistola também fornece pressão e alivio ao sistema, através de uma mola controlada por uma válvula solenóide. As Unidades de controle são basicamente circuitos temporizadores para aplicação do tempo de Soldagem e tempo de pressão, que são ligadas as fontes e à pistola de soldagem, os controladores podem ser integrados as fontes de energia ou separadas. 2

As Fontes de Energia empregadas no processo convencional são semelhantes às usadas para o processo eletrodo revestido, tanto geradores ou retificadores, com os pinos ligados ao polo positivo, é recomendado utilizar fontes com potência acima de 400 Ampères e tensões em vazio de no mínimo 70 Volts, caso haja a exigência de correntes mais elevadas, pode-se ligar as fontes em paralelo, ou utilizar-se de fontes desenvolvidas para goivagem a grafite, que normalmente são projetadas para correntes de até 1600 Ampères, outra variante do processo, utiliza-se uma fonte com descarga capacitiva, com capacitores de alta capacidade.

Sistemas automáticos de alimentação, para alta produção podem ser adaptados nas pistolas através de tubos flexíveis, onde a fonte de energia para deslocamento dos pinos do reservatório ä pistola é o ar comprimido, neste caso as cerâmicas de proteção não são usadas, pois o diâmetro dos pinos e os tempos de soldagem são menores.
Um esquema de soldagem convencional é mostrado na figura abaixo:
Figura 03 equipamento de soldagem por pinos

As fontes de descarga capacitiva, são derivadas de um banco de capacitores, o processo segue nos mesmos parâmetros do processo convencional como na figura abaixo:
Figura 04 - Esquema de ligação para soldagem com descarga capacitiva


APLICAÇÕES
 • Caldeiraria, Fornos e Chaminés, colocação de pinos em tubos de trocadores de calor e fixação de ancoragens para isolamento;

• Estruturas Metálicas e em Concreto Armado, fixação de buchas e ancoramento de concreto.

 • Construção Elétrica, substitui uniões roscadas complicadas e pequenas peças de fixação;

• Construção Naval: Fixadores para mantas isolantes e fixadores de cabos;

• Indústria Automobilística, por exemplo, fixação das armações, revestimentos, parafusos e porcas.

MATERIAIS
 Os pinos podem ser de aço SAE 1030, em aço baixa liga com Cr Mo; pino de aço inox com alta liga; pinos de alumínio 99,5 em ligas de alumínio (proteção da poça de soldagem com gás argônio é necessário). É possível solda dissimilar, geralmente com pinos de aço inoxidável para ancoragem de refratário para válvulas siderúrgicas.

TECNOLOGIA DO PROCESSO
Pinos especiais podem ser feitos com um ressalto em sua extremidade para facilitar a ignição do arco, neste processo, as dimensões da ponta do pino determinam o processo de solda.

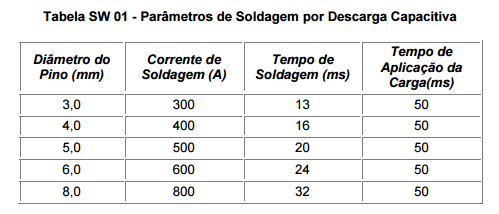
Por meio de uma descarga de condensadores (corrente de até 8000 Ampères) surge imediatamente (dentro de 0,5 até 4 ms).

Ele é apropriado para pequenos esforços mecânicos, em chapas finas ou com revestimento de material sintético de um lado

Também são feitos pinos com dimensões maiores com pontas em alumínio, para melhor qualidade da solda, pois o alumínio tem a função de desoxidar o banho de fusão, indicado principalmente para chapas com oxidações e sujeiras, onde o esmerilhamento ou escovamento das áreas é de difícil acesso, como por exemplo, em soldas de campo.

Na soldagem convencional, as superfícies que estão em contato com o pino, devem estar isentas de:

 • Óleo
• Umidade
• Sujeira
• Carepa

O pino não poderá ser soldado sobre superfícies pintadas e zincadas. As superfícies devem ser limpas pelos métodos:

• Escovamento
 • Lixamento
• Decapagem

Tabela SW 01 - Parâmetros de Soldagem por Descarga Capacitiva
CONTROLE DE QUALIDADE PARA PINOS SOLDADORES NORMA AWS D1.1

Enumeramos os principais itens para os testes de aceitação para pinos soldados.
O acabamento final do pino soldado deve ser uniforme e isentos de :

 • Sobreposição excessiva
 • Trincas
• Desalinhamento
• Torção

A propriedade mecânica do pino através do ensaio de tração é opcional, devendo em caso positivo, ser realizado com a seção integral do pino, como o dispositivo de teste da figura abaixo:
Figura 05 - Dispositivo de teste de tração

As superfícies a serem soldadas e a cerâmica, devem estar isentas de umidade:
• Seca-las a 120ºC / 2 Horas


CONTROLE DE PRODUÇÃO
Antes de uma série de peças a serem soldadas na produção, realizar teste:

1. Soldar 2 pinos
2. Inspeção visual de 360ºC
 3. Utilizar sempre chapa de teste
 4. Pinos frios
5. Dobrá-los 30º com reação ao eixo principal
 Figura 06 - Teste de Dobramento do pino

 Método:
• Martelamento
• Tubo
• Visual
• Não pode ocorrer falhas
Estando em conformidade com as exigência já citadas anteriormente, liberar para produção.
O operador poderá ser qualificado de acordo com o teste de produção.

CRITÉRIO DE ACEITAÇÃO DE ENSAIO VISUAL


A) Satisfatório
B) Pouca retração do pino
C) Retirada rápida da pistola
D) Falta de alinhamento
E) Baixa corrente
 F) Alta corrente


BIBLIOGRAFIA
 Cursos de Especialização para Engenheiros de Soldagem
 Processos Especiais, 1995
Luiz Gimenes Jr. e Marcos Antonio Tremonti

AWS Welding Handbook Vol 2 Welding Process 1991 AWS D1.1-80 Stud Welding item 7.1 a 7.8

sábado, 14 de fevereiro de 2015

novidades de Carajás, Pará: educação profissional exclusiva.

Formação de soldadores na EXCLUSIVA:


Sendo um dos nossos cursos mais procurados e com excelentes resultados para todos nossos clientes,  iniciantes ou já iniciados, apresentamos ao longo de dez postagens  neste blog, os processos de soldagem mais utilizados hoje na indústria. Nosso foco conquanto empresa de treinamento são os processos  MIM MAG, TIG e ELETRODO REVESTIDO, devido a indústria da mineração - nosso mercado - utilizar em constante estes processos.

Os cursos são individuais. Ou seja, um aluno, um professor. Aulas teóricas feitas em casa ou na empresa e a pratica, individual, realizada em oficina especializada em solda. Na oficina o aprendiz ou treinando tem a oportunidade de deparar e trabalhar na pratica com profissionais e com os diversos ambientes e situações da vida profissional.

Milhares de jovens  estão hoje empregados na VALE, UTC, JULIO SIMÕES, RIP, INTEGRAL, METSO, ANDRADE GUTIERREZ, OAS, CAMARGO CORREA  e centenas de outras empresas oriundos de nossa treinamento e método único.

São cursos focados e exclusivos para quem realmente deseja sair com vivencia e conhecimento básicos para ingressar num mercado exigente e altamente remunerador.  Nossos preços variam de R$1.000,00 a R$1.600,00 a vista ou com acréscimo de R$200,00 para pagamento em qualquer prazo, haja visto que o aluno recebe a documentação apenas quando paga a ultima parcela.


Soldagem

 A soldagem é um processo que visa a união localizada de materiais, similares ou não, de forma permanente, baseada na ação de forças em escala atômica semelhantes às existentes no interior do material e é a forma mais importante de união permanente de peças usada industrialmente. Existem basicamente dois grandes grupos de processos de soldagem. O primeiro se baseia no uso de calor, aquecimento e fusão parcial das partes a serem unidas, denominado "processos de soldagem por fusão". O segundo se baseia na deformação localizada das partes a serem unidas, que pode ser auxiliada pelo aquecimento dessas até uma temperatura inferior à temperatura de fusão, conhecido como "processos de soldagem por pressão" ou "processos de soldagem no estado sólido". Vamos a eles:


Processos de soldagem

    Atualmente são usados mais de 50 processos diferentes de soldagem nos mais diversos tipos de indústria, desde a microeletrônica e ourivesaria até a construção de navios e grandes estruturas, passando pela fabricação de máquinas e equipamentos, veículos e aviões e muitas outras. Cerca de 70% do PIB de um país está relacionado de alguma forma à soldagem.

    A solda deve propiciar forte aderência mecânica, e no caso de soldas em equipamentos elétricos ou eletrônicos deve permitir a mínima resistência elétrica.


    O processo envolve muitos fenômenos metalúrgicos como, por exemplo, fusão, solidificação, transformações no estado sólido, deformações causadas pelo calor e tensões de contração, que podem causar muitos problemas práticos. Estes podem ser evitados ou resolvidos aplicando-se princípios metalúrgicos apropriados ao processo de soldagem.

    A Soldagem é sem sombra de dúvida o modo mais utilizado para unir duas partes metálicas, que é um processo de união, utilizando uma fonte de calor, com ou sem aplicação de pressão. Características do Processo de Soldagem:
·        Produzir energia para unir dois metais
·        Evitar o contato da região aquecida com o ar atmosférico
·        Remover contaminações das superfícies que estão sendo unidas
·        Controlar as transformações de fase na junta soldada
·         
    Os processos de soldagem podem ser classificados de acordo com o tipo de fonte de energia ou de acordo com a natureza da união. Industrialmente, os processos de soldagem mais empregados são os que utilizam a eletricidade como geração de energia para realizar a união. A soldagem por resistência envolve as seguintes variantes de processo: soldagem a ponto, soldagem com costura, soldagem topo-a-topo e soldagem com ressalto. Já a soldagem com arco elétrico pode ser subdividida entre soldagem com eletrodo consumível e soldagem com eletrodo não consumível. No primeiro caso estão englobados os processos de soldagem com eletrodo revestido, processo de soldagem MIG/MAG, processo de soldagem com eletrodo tubular e processo de soldagem com arco submerso. Os processos que utilizam eletrodo não consumível são soldagem TIG e soldagem com plasma.


Todos os processos citados podem ser utilizados para soldagem dos aços inoxidáveis. A escolha vai depender de diversos fatores que são abordados a seguir.
    A escolha do processo de soldagem envolve basicamente quatro fatores:
·        O projeto da junta (tipo, posição,...)
·        A espessura do material
·        A natureza do material a ser soldado
·        O custo de fabricação (produtividade, qualidade da junta, durabilidade do produto...)


Brasagem

    Uma operação parecida e confundida com soldagem é a brasagem. A principal diferença entre a brasagem e a soldagem é o fato de que na brasagem não há fusão do metal de base. A união é obtida pela difusão entre metal de adição (fundido) e o metal de base (sólido). Outra diferença é o mecanismo responsável pelo preenchimento da cavidade, o qual ocorre pelo efeito de capilaridade.
    Existem alguns tipos de processos híbridos de brasagem, atualmente utilizados na indústria automobilística de ponta, como o processo Laser Brazing.

CONTINUA...

domingo, 18 de janeiro de 2015

Acidentes de trabalho matam e afetam a economia de um pais.


ACIDENTE DE TRABALHO


É por definição um evento negativo e indesejado do qual resulta uma lesão pessoal ou dano material.

Essa lesão pode ser imediata (lesão traumática ou mediata (doença profissional). Assim caracteriza-se a lesão quando a integridade física ou a saúde são atingidas, o acidente, entretanto caracteriza-se pela existência do risco, ou podemos citar que o acidente de trabalho ou simplesmente ACIDENTE é a ocorrência imprevista e indesejável instantânea ou não relacionada com o exercicio do trabalho que provoca lesão pessoal ou que decorre risco próximo ou remota dessa lesão; Muitas vezes o acidente parece ocorrer sem ocasionar lesão ou danos o que a principio poderia contradizer a definição acima relatada, alguns autores chamam esses acidentes de incidentes ou de “quase –acidentes”, outros autores, preservando a definição os chamam de acidentes sem lesão ou danos visíveis, nesse caso o dano material pode ser até mesmo a perda de tempo associada ao acidente).

ACIDENTE IMPESSOAL: E o acidente no qual não há existência de vitima, embora haja danos materiais diretos visíveis.

ACDENTE PESSOAL: E o acidente que ocorre pelo exercício do trabalho a serviço da empresa, provocando lesão pessoal ou distúrbio funcional que cause a morte, perda ou redução permanente ou
temporária da capacidade para o trabalho.

QUASE ACIDENTE: E todo fato ou acontecimento não desejado que por questão de espaço e tempo não resultou em lesão ou danos materiais.
ACIDENTADO: É o empregado vitima de acidente que sofre qualquer tipo de lesão, classificando-se em:
-        ACIDENTADO COM PERDA DE TEMPO –CTP: É o empregado envolvido no acidente que sofre lesão que o impede de voltar ao trabalho no dia imediato ao do acidente para exercer suas funções estabelecidas na descrição do seu cargo, ou parte destas, na sua área e jornada normais de trabalho ou que sofre lesão fatal ou incapacitante permanente, total ou parcial.
-        ACIDENTADO SEM PERDA DE TEMPO – SPT: É o empregado envolvido em acidente que sofre lesão que não seja fatal nem incapacitante permanente, total ou parcial, e nem o impede de voltar ao trabalho até o dia seguinte ao do acidente para exercer as funções estabelecidas na descrição do seu cargo ou parte destas, na sua área e jornada normais de trabalho.

OCORRENCIA GRAVE: É o acidente em que ocorre vitima fatal lesão incapacitante permanentes total; lesões incapacitante permanente parcial, lesões graves que exigem internações em UTI, paralisação da produção por período superior acima de 6 (seis) horas.

ACIDENTE DE TRAJETO: É aquele sofrido pelo empregado no percurso da residência para o local de trabalho ou vice-versa sendo qualquer que seja o meio de locomoção.
CAT: Comunicação de Acidente de Trabalho.
INSS: Instituto Nacional de seguridade social.


Exemplifiquemos dois (2) acidentes com lesão.

1-     Acidente: exposição do trabalhador a ruído excessivo.
Causa: ausência de isolamento acústico ou não utilização de protetor auricular.
Conseqüência: perda auditiva (doença profissional)


2-     Acidente: queda do trabalhador de um andaime.
Causa: ausência de proteção lateral do andaime ou não utilização do cinto de segurança
Conseqüência: fraturas diversas (lesões traumáticas ou morte).

LEGISLAÇAO


Em nosso país, a primeira lei de acidente do trabalho surgiu em 1919 e baseava-se no conceito de risco profissional, considerando esse risco como sendo natural à atividade profissional. Essa legislação não estabelecia um seguro obrigatório, más previa pagamento de indenização ao trabalhador ou à sua família, calculada de acordo com a gravidade das seqüelas do acidente, sendo que a prestação do socorro médico-hospitalar e farmacêutico era obrigação do empregador . A comunicação do acidente de trabalho tinha que ser feita a autoridade policial do local, pelo empregador, ou próprio trabalhador  acidentado ou ainda por terceiros.

Desde então a legislação brasileira sobre acidentes de trabalho sofreu importantes modificações em 1934, 1944, 1967, 1976, 1984, 1991, 1992, e finalmente em 1995. A legislação atualmente em vigor é a lei n° 8.213 de 24 de julho de 1991, posteriormente regulamentada pelo decreto lei n° 611 de 21 de julho de 1992(plano de benefícios da previdência social). De acordo com essa legislação, além de ser responsável pela adoção e uso de medidas coletivas e individuais de proteção e segurança da saúde do trabalhador, a empresa deve contribuir com financiamento da complementação das prestações por acidente de trabalho proporcionalmente no grau de risco de acidentes de trabalho correspondente à sua atividade econômica. Os percentuais, incidentes sobre total de remuneração pagas no decorrer do mês equivalem a 1% (um por cento) para o grau de risco leve , a 2%(dois por cento) para o grau médio e a 3% (três por cento) para o grau de risco  grave.

A empresa deverá comunicar o acidente de trabalho a previdência social, através da emissão da comunicação de acidente de trabalho –CAT, até o primeiro dia útil seguinte ao da ocorrência, e em caso de  morte, de imediato à autoridade policial competente .O acidentado ou seus dependentes, bem como o sindicato a que corresponde à sua categoria deverão receber copia  da CAT. Na falta de comunicação por parte da empresa poderão emitir a CAT o próprio acidentado, seus dependentes a entidade sindical competente, o medico que o assistiu ou qualquer autoridade publica .

O ACIDENTE DE TRABALHO DEVERÁ SER CARACTERIZADO  DA SEGUINTE FORMA:
  • Administrativamente, através do setor de benefícios do Instituto nacional de seguro social (INSS), que estabelecerá o nexo entre o trabalho exercido e o acidente.
  • Tecnicamente, através da perícia medica do INSS, que estabelecerá o nexo de causa e efeito entre o acidente e a lesão.


AUXILIOS


Em casos de acidente de trabalho, o acidentado e os seus dependentes têm direito, independentemente de carência, as seguintes prestações:
  • Quanto ao segurado: auxilio doença, auxilio acidente ou aposentadoria por invalidez.
  •  Quanto ao dependente: pensão por morte.

O auxilio acidente será concedido ao trabalhador segurado quando, após consolidação das lesões decorrentes da doença profissional ou acidentes de trabalho, resultar seqüela que implique em redução da capacidade laborativa. Esse auxilio é mensal e vitalício e corresponde a 50% do salário de contribuição do segurado vigente no dia do diagnostico da doença profissional ou da ocorrência do acidente  de trabalho.
Convém observar que o pagamento pela previdência social das prestações por acidente de trabalho não exclui a responsabilidade civil da empresa ou de outrem. Da mesma forma os responsáveis técnicos(o engenheiro ou técnico de segurança, o medico do trabalho, as chefias) podem ser chamados a responder criminalmente pelo dano à integridade física do trabalhador. Por sua vez o trabalhador segurado que sofreu acidente de trabalho tem garantido, pelo prazo mínimo de 12 meses, a manutenção do seu contrato de trabalho na empresa, após a cessação do auxilio doença acidentário.

INVESTIGAÇÃO

A investigação causal é um procedimento importante na prevenção dos acidentes de trabalho por promover a identificação de fatores de risco cuja eliminação pode evitar a ocorrência de novos acidentes. Nos tempos atuais, parece consenso que as noções de ato e condições inseguras
Devem ser definitivas abandonadas praticas de investigações de acidente de trabalho.


MÉDIA DE ACIDENTE DE TRABALHO (AT)
  • Incidência cumulativa ou acumulada  (I) é a estimativa do risco de um individuo acidenta-se na população e no intervalo de tempo estudado .
  • I = nº de At ocorrido
                  N° de trabalhador no estudo.

  • Densidade de incidência (DI) é um indicador mais acurado para medir a ocorrência de acidentes de trabalho, pois leva em conta o numero de horas /homem trabalhados.
DI =  n° de acidentes trab. Ocorrido x 100
                    N° de horas / homens trabalhados
  • Coeficiente  de mortalidade (CM) é um indicador do numero de acidentes fatais na população e no intervalo de tempo estudado.
CM= n° de óbitos  por AT
                   Pop trabalhadora exposta
  • Letalidade (L) é um indicador que mede a capacidade dos acidentes de trabalho levando a óbito.
L = n° de AT fatais x 100
                  N° de AT ocorridos
  •  Coeficiente de gravidade  (CG) permite a avaliação quantitativa das perdas  acarretadas pelo acidente de trabalho, em conseqüência da incapacitarão temporária ou permanente das vitimas deste eventos.
CG= n° dias perdidos  por AT + n° dias debitados x 100
         N ° de horas / homem trabalhados.
ACIDENTE DE TRABALHO/ CRIANÇA ADOLESCENTE.
.
Embora seja conhecida com reelativa precisão o universo das crianças e adolescentes trabalhadoras, os dados de acidentes de trabalho de que são vitimas são pouco conhecidas e com certeza, subestimadas, visto que a precariedade da formalização do vinculo de trabalho de criança e adolescente é uma constante fazendo com que sejam reconhecidos apenas aqueles acidentes em que o trabalhador esta formalmente inserido no mercado de trabalho. Por outro lado na analise dos acidentes de trabalho que ocorrem com crianças e adolescentes, não podemos utilizar os mesmos métodos usados com adultos, nesta classe de trabalhadores temos que levar em consideração outros fatores que impactam na causa de acidentes.


ASPECTOS PECULIARES AOS TRABALHADORES INFANTO JUVENIS.

  • Desconhecimento dos riscos a que estão expostos, e mesmo conhecendo-os não detem nenhum controle sobre eles no sentido de lutar pela sua eliminação.
  • Falta de experiência necessária para lidar com riscos existentes nos ambientes de trabalho.
  •  Em virtudes de suas características psicológicas, as crianças e adolescentes possuem um comportamento de competição próprio da idade fazendo com que exponham inconscientemente a riscos.
  •  Condições de nutrição precárias dos trabalhadores em geral e dos trabalhadores infanto juvenis, conforme já comentado anteriormente.
  • Maior predisposição a fadiga física e mental
  • Maior precariedade das condições de proteção no trabalho
  • As maquinas, equipamentos, ferramentas e postos de trabalho são projetados para trabalhadores adultos e não estão adaptados  as características psicofisiologicas da crianças e do adolescente.


Acidente de trabalho é causa humana e pode ser evitado. Num ambiente de risco 4 como minas de superfície ou subterrâneas, este risco é ainda maior. Requer prioridade preventiva nas contratações e analise psicológica de cada trabalhador para se buscar possíveis traços inerentes a sua educação para sua autoproteção e atenção concentrada. É preciso prever e evitar os riscos inerentes a cada atividades profissional e a cada personalidade de trabalhador. Não se pode perder vidas na sua melhor fase produtiva em ambiente de trabalho. Em ambiente algum.